应用与选型指南
塑料挤出与冷却
挤出工艺需要协调进料、螺杆速度与温度,冷却泵和风机构成独立的变需求回路。
负载特性与现状问题
螺杆挤出在启动、稳态塑化和换料时负载不同,原料温度与粘度会影响转矩和电流。机械尚未充分加热时强行启动可能损伤传动;冷却水不足则会改变温控结果。应把螺杆主传动、送料和冷却辅机分别列出,而不是按整线一个功率值选择驱动。
- 工艺控制器
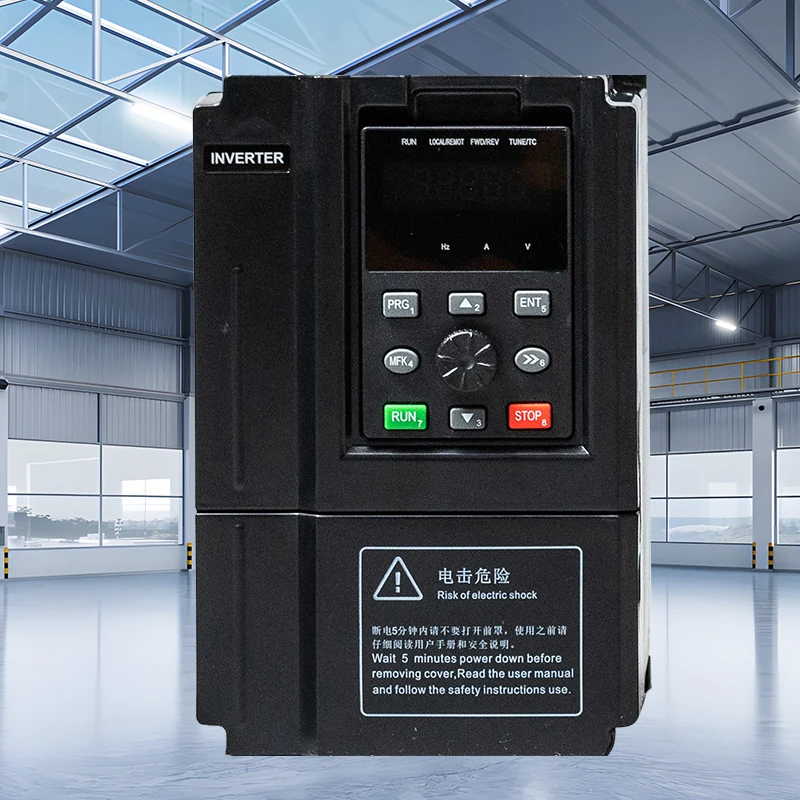 海菱 750经确认的变频器
- 螺杆或送料电机
独立温控与冷却控制
系统组成与控制过程
工艺控制器确认温度和辅助设备许可后,才给螺杆驱动运行命令;供料、牵引与冷却的协调仍由整线控制负责。变频器执行经核对的转速指令并反馈状态,温度过低、压力异常或下游停机会按设备既定策略处理。不能从他厂挤出方案复制频率、转矩或制动参数。
选型输入与控制要求
核对冷/热态起动转矩、螺杆与减速箱限制、连续电流、低速散热与加速时间,并确认订购驱动的真实过载及制动规格。
| 需收集资料 | 为何需要 | 参考依据 |
|---|---|---|
| 物料及冷/热态工况 | 粘度与温度影响启动转矩及持续电流。 | 工艺配方及主机厂家要求;不能默认可冷启动。 |
| 螺杆与减速箱限制 | 限制最高转速、低速负载及机械扭矩。 | 机械厂家曲线/许可待取得。 |
| 电机电流与散热 | 校验长时间低速高负载,必要时核对独立冷却。 | 750/3000仅为候选;须取得实际驱动连续及过载规格。 |
| 温度压力许可与联锁 | 保证送料与加热、液压及下游动作协调。 | 原机控制图与具体接口共同确认,不承诺伺服双闭环。 |
能力与安全边界
这不是电液伺服注塑成套方案。
应用场景/设计示例
应用场景/选型示例假设一条挤出线需改善换料后的运行稳定性。工程师先取得物料温度窗口、螺杆允许速度与减速箱限制,确认机械和温控正常后再匹配驱动。启动必须先满足预热与辅助许可,随后按工艺逐步加料升速;冷却泵单独按流量需求评估。试运行记录各稳定工况下的电流、压力及合格产量,用于确认选型余量,不把注塑伺服的响应或节电结果套到挤出主传动。
调试与验收检查
检查最严苛物料工况下电流、预热互锁、压力报警与减速箱温度。
- 对照原配方检查温控、冷却、润滑与传动状态,保存原驱动数据;设备达到允许条件后才进行启动试验。
- 使用经批准的物料和工艺速度逐段加载,记录电流、螺杆速度、压力及温度,区分给料不足和电机能力不足。
- 按安全流程验证温度许可、压力报警和下游停机,检查残料处理及再启动条件,复核热稳定后的电机与柜温。
能耗与运行价值评估
以同种物料、相同规格与合格产量为基础分别计量主传动、加热及冷却电量。停机保温、换料与废品电耗单独记录;若只测变频器输入,应明确不代表整线用电,不能省略加热造成的差异。
产品选型与技术文件
可从以下产品方向开始选型,再核对具体电机、供电、控制接口与工作制。
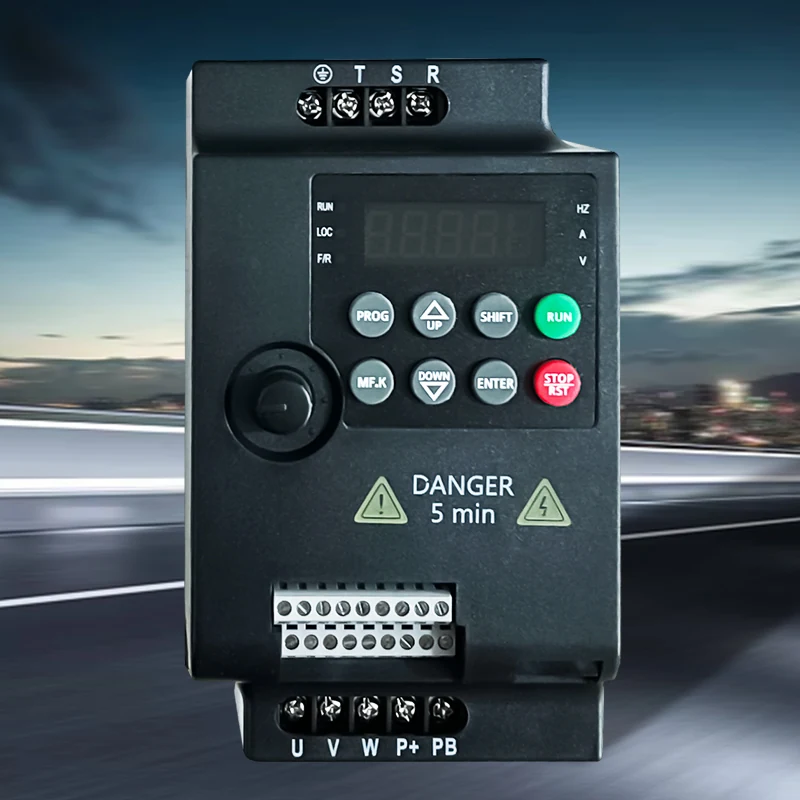
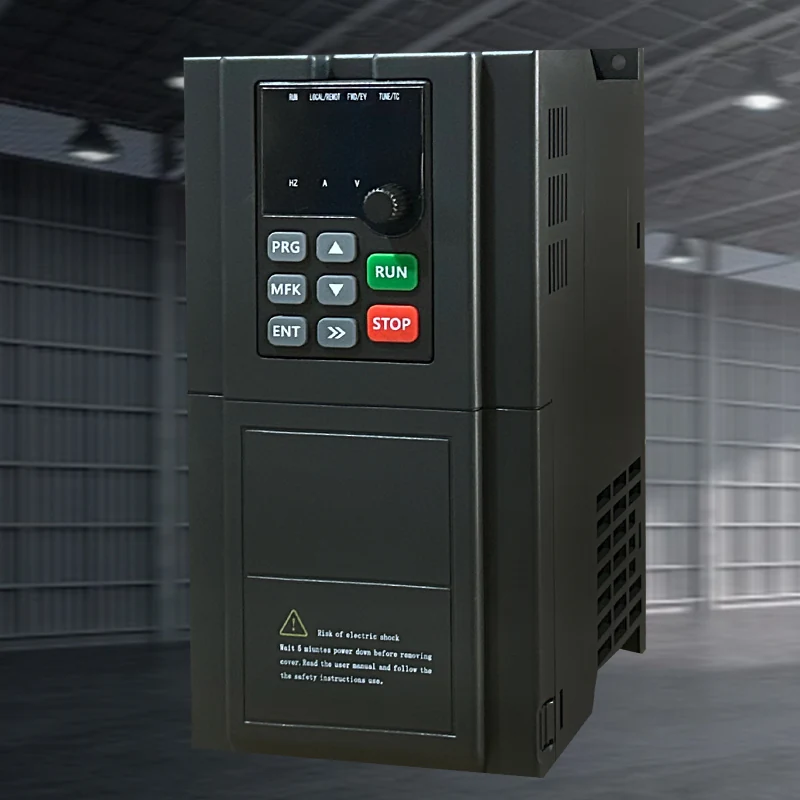
电机控制通用参考资料
高性能矢量变频器通用英文参考手册
技术参考:使用端子或参数编号前,请核对设备对应手册与控制程序版本。
永磁同步电机接线与参数设置英文应用说明
技术参考:使用端子或参数编号前,请核对设备对应手册与控制程序版本。