应用与选型指南
机床与辅助传动
机床主轴、冷却与排屑负载的转矩和停机要求差异很大,应逐个电机回路选型。
负载特性与现状问题
机床不是单一负载:主轴需要满足切削速度与转矩,冷却泵关注流量,排屑机构可能出现堵转。主轴基频以上通常还涉及电机与机械限制,低速重切削则要关注散热。原设备故障、皮带传动或轴承问题应先排查,不能用更大功率变频器代替机械诊断。
- 数控系统/机床PLC
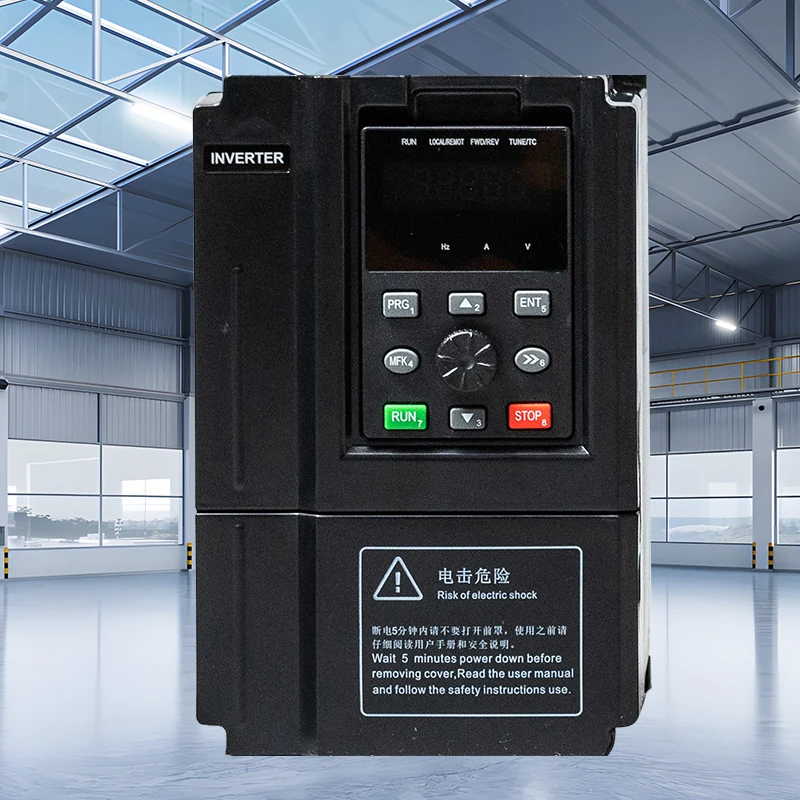 海菱 750经核实驱动接口
- 匹配电机
独立机床安全链
系统组成与控制过程
由原CNC或机床PLC发出许可及速度给定,各电机保持独立的匹配与保护。主轴、冷却和排屑可以有先后顺序,例如冷却确认后才允许加工;此逻辑属于机床控制,不假设通用驱动自动具备。急停、门锁和安全再起动保持原设计,换驱动时核对端子含义、信号极性与故障反馈。
选型输入与控制要求
记录电机铭牌、基频、调速范围、低速工作制、制动能量与数控信号。主轴须确认额定转速与允许频率;页面频率上限不是主轴转速保证。
| 需收集资料 | 为何需要 | 参考依据 |
|---|---|---|
| 电机基频与额定电流 | 区分普通电机与专用主轴,校验连续及低速负载。 | 电机铭牌和原机资料;750/3000概览不能替代主轴手册。 |
| 机械允许转速与传动比 | 防止频率设定使主轴、刀具或轴承超速。 | 机床/主轴厂家确认;输出频率范围不等于机械许可。 |
| 制动惯量与停机需求 | 核算减速时能量与允许停机时间,辨别是否需专用制动。 | 准确型号制动配置及设备风险评估待核实。 |
| 给定及互锁接口 | 核对模拟信号、开关许可、故障状态与恢复方式。 | 原机电路与实际驱动端子表共同确认。 |
能力与安全边界
此类功能须采用另有明确文件的设备。
应用场景/设计示例
应用场景/选型示例假设机床需改进冷却泵与排屑输送的运行配合,主轴定位系统保持不动。工程师先记录加工节拍、冷却需求和排屑堵塞位置,分别核对两台电机与供电。机床PLC在加工许可下启动冷却,并按原逻辑协调排屑;变频器只承担已验证的调速任务。用代表性材料试切时记录冷却流量、电流和切屑排出情况,结论不延伸为主轴定向或加工精度承诺。
调试与验收检查
检查转向、冷却流量、低速温升、指令停机及安全再起动互锁。
- 备份原机参数与接线标识,确认机械状态、接地与控制信号,再分离加工任务进行受控空载检查。
- 从允许低速逐步核对转向、速度反馈、冷却供给与电流,确认主轴命令与实际转速一致,不直接进行最高速试验。
- 通过约定的代表加工工况检查温升及负载变化,验证冷却中断、排屑卡料和开门许可逻辑,不旁路安全装置来完成试验。
能耗与运行价值评估
以相同材料、加工程序、有效加工时间及合格件数量比较辅机用电,并单独记录待机。若切削参数、刀具或废品率发生变化,应分别解释;降低冷却导致加工质量下降的电耗减少不能计为有效改进。
产品选型与技术文件
可从以下产品方向开始选型,再核对具体电机、供电、控制接口与工作制。
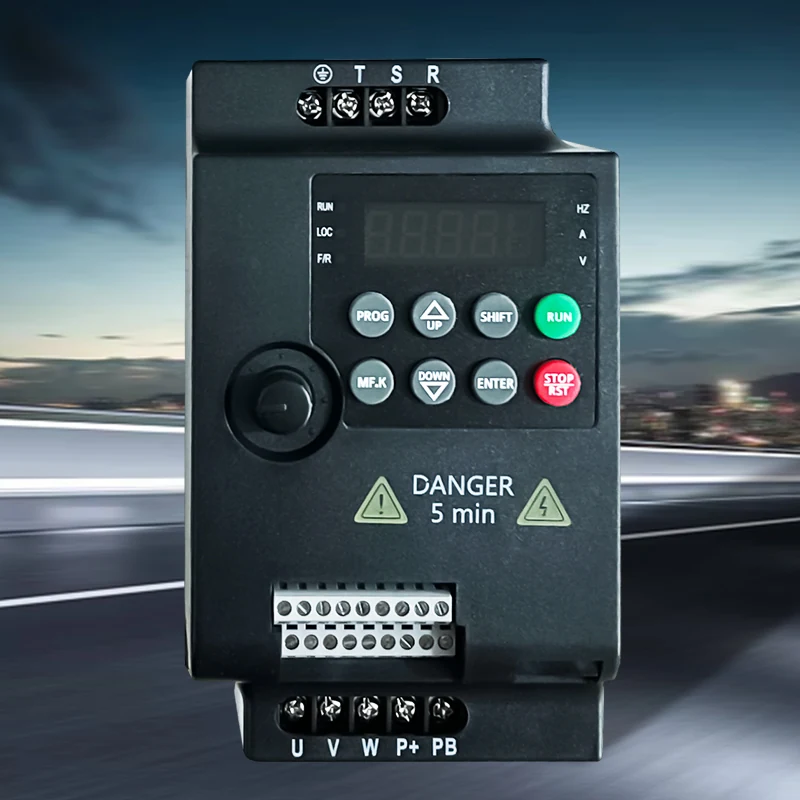
电机控制通用参考资料
高性能矢量变频器通用英文参考手册
技术参考:使用端子或参数编号前,请核对设备对应手册与控制程序版本。
永磁同步电机接线与参数设置英文应用说明
技术参考:使用端子或参数编号前,请核对设备对应手册与控制程序版本。