应用与选型指南
包装印刷与卷材辅机
连续输送、抽风与送料电机可能需要调速;套准与定长裁切轴则属于不同控制等级。
负载特性与现状问题
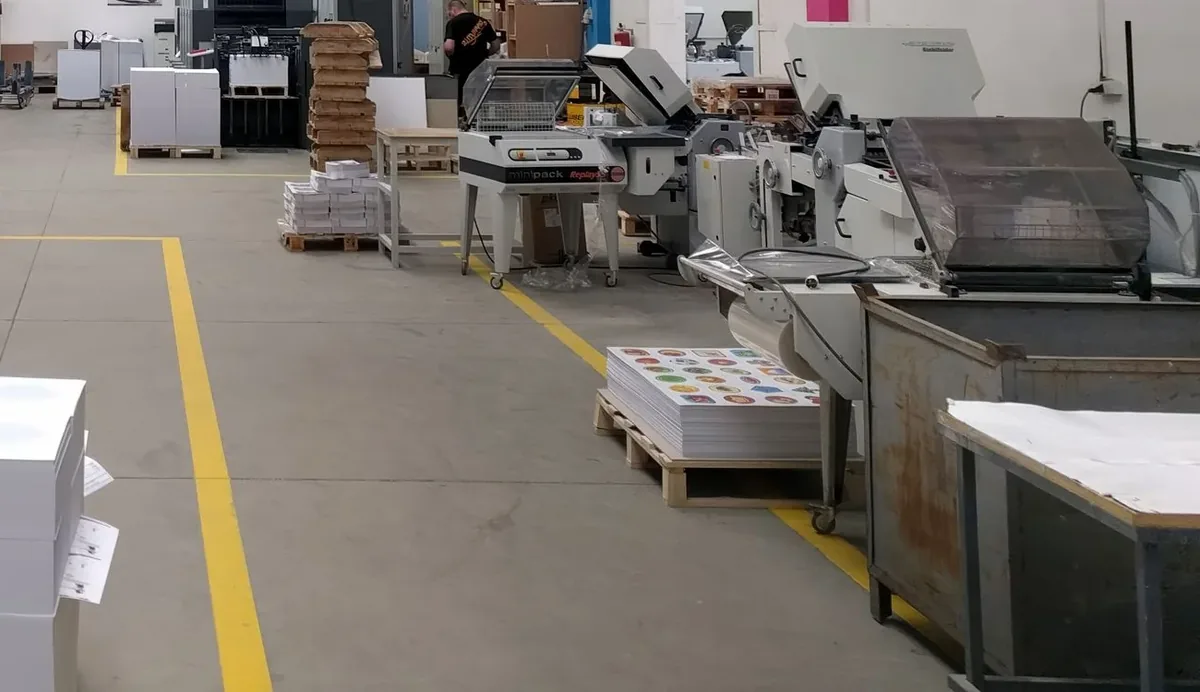
包装与印刷设备中的连续输送、送料和抽风负载,与套准、裁切等精密轴有不同要求。线速度变化时,物料惯量和薄膜张力可能导致打滑、起皱或堆料。先确认设备在稳定速度下的问题来源,再判断应改调速辅机还是处理张力、机械同步或伺服定位。
- 产线控制器
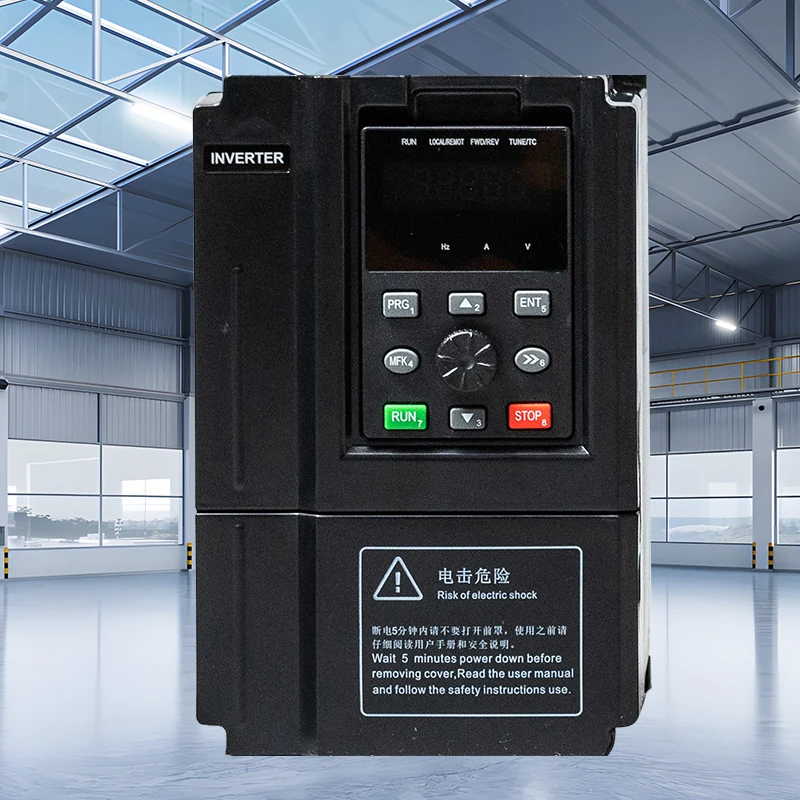 海菱 750经核实的调速接口
- 独立变频器
- 输送/送料/抽风电机
系统组成与控制过程
原产线控制器提供主机许可、速度参考及故障处理,各输送段须考虑上下游衔接。变频器只执行经过验证的给定,卡料或主机停机由控制系统协调停止,恢复须满足物料与防护条件。工艺所需的电子凸轮、位置套准和张力算法不随通用驱动自动获得。
选型输入与控制要求
收集线速度、电机与减速箱资料、启停流程、接口信号及卡料检测需求;在系统层面评估卷材张力与协调停机。
| 需收集资料 | 为何需要 | 参考依据 |
|---|---|---|
| 线速度与物料特性 | 重量、摩擦及薄膜伸长影响加速和传送稳定性。 | 设备/工艺资料与现场试料。 |
| 分段电机与传动比 | 将主机速度转换成各段合理的电机给定。 | 铭牌、机械传动数据与原控制图。 |
| 给定、通信与故障信号 | 确保启动许可、卡料响应与停机顺序明确。 | 7000公开RS485/Modbus仅为接口线索;协议与时序另核。 |
| 精密轴与安全界面 | 分清普通送料调速与伺服套准,防止功能替代错误。 | 原机专用系统保留;750/3000不凭概览承诺定位。 |
能力与安全边界
防护与急停保持独立。
应用场景/设计示例
应用场景/选型示例假设包装线送料段在主机减速时出现堆料。先测各段实际线速度并检查传感器,再由设备控制人员核对速度比例和停机顺序。适用驱动承担送料电机的受限调速,原套准与裁切轴保持原专用系统。
调试与验收检查
测试物料交接、受控停机、卡料恢复,以及互锁断开后防止意外再起动。
- 先保存配方与速度比例,检查皮带、辊轮及光电传感器位置;确认无物料条件下的转向与上下游许可。
- 用批准物料逐段验证低、中及正常生产速度,观察交接、打滑、堆积与抽风效果;不通过压低整线产速来掩盖同步问题。
- 安全模拟卡料和主机停止,检查相关段协调停机与人工复位;重新上料时确认不会在未获下游许可前自动输送。
能耗与运行价值评估
以相同包装规格、合格包数和有效生产时间比较用电,同时记录停机、废膜与抽风运行。能耗降低若来自漏包、降速或减少必要抽风,不是有效收益;质量、交接稳定性与产量应与电量一起验收。
产品选型与技术文件
可从以下产品方向开始选型,再核对具体电机、供电、控制接口与工作制。
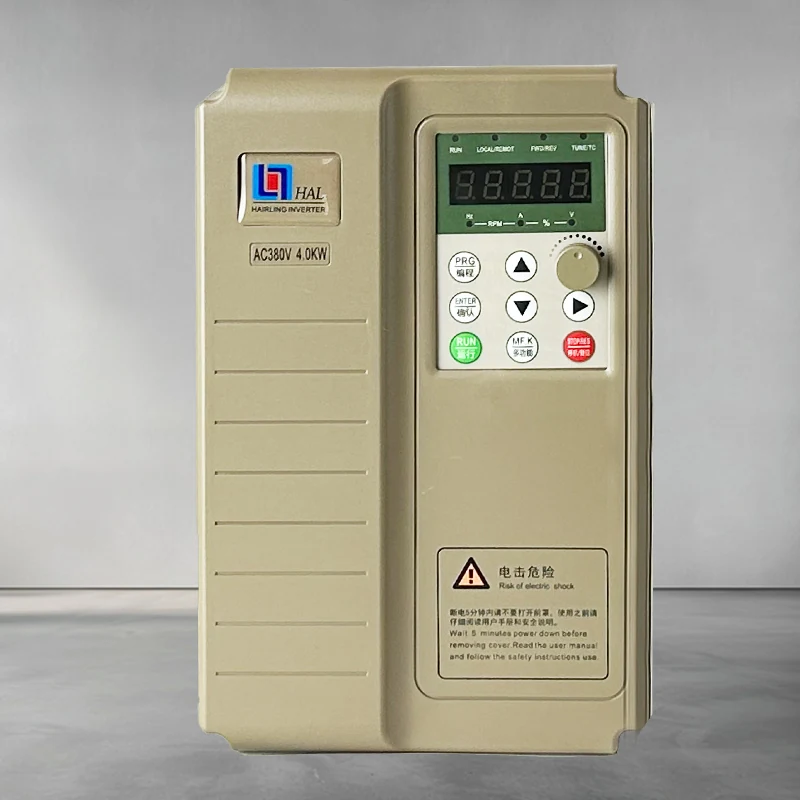
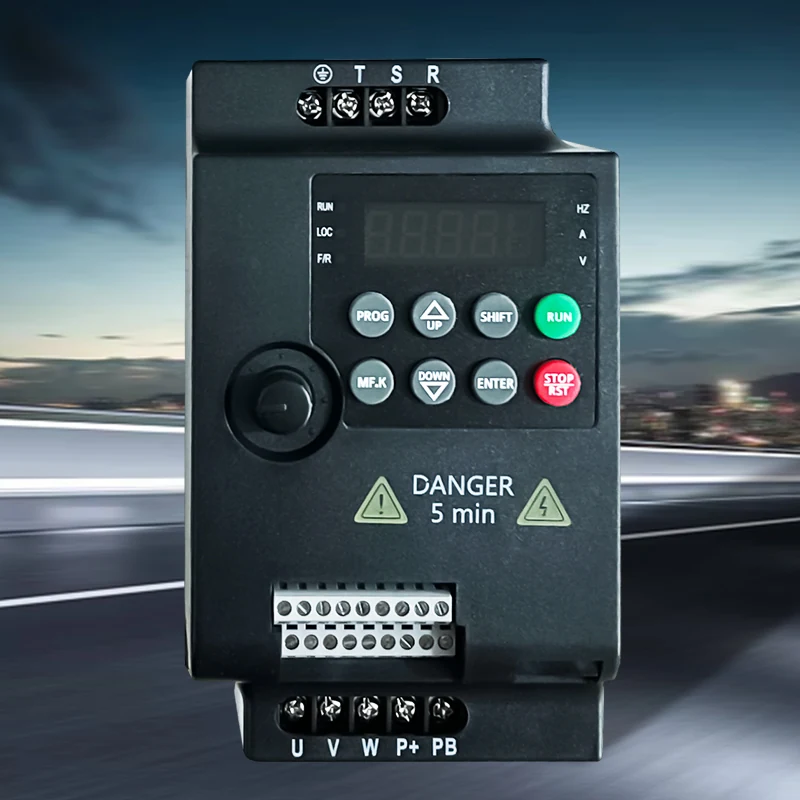
电机控制通用参考资料
高性能矢量变频器通用英文参考手册
技术参考:使用端子或参数编号前,请核对设备对应手册与控制程序版本。
永磁同步电机接线与参数设置英文应用说明
技术参考:使用端子或参数编号前,请核对设备对应手册与控制程序版本。